


Maintenance industrielle : passez d’un centre de coûts à un levier de performance
Les entreprises qui pilotent leur maintenance créent de la valeur. Les autres la subissent.
Au cours de nos accompagnements d’entreprises industrielles, qu’elles soient PME ou grands groupes, automobiles, agroalimentaires ou pharmaceutiques, nous observons un paradoxe récurrent : la maintenance est à la fois l’une des fonctions les plus critiques de l’usine et l’une des moins pilotées. Elle est subie davantage qu’anticipée, réactive plutôt que stratégique, perçue comme un poste de dépenses plutôt que comme un investissement dans la performance.
Pourtant, selon la norme NF EN 13306, la maintenance regroupe « l’ensemble des actions techniques, administratives et de management, durant le cycle de vie d’un bien, destinées à le maintenir ou à le rétablir dans un état dans lequel il peut accomplir la fonction requise ». Cette définition n’est pas celle d’un centre de coûts. C’est celle d’un processus de création de valeur.
Dès lors, pourquoi tant d’entreprises continuent-elles de subir leurs pannes, d’improviser leurs interventions, et de découvrir dans leurs comptes de résultat des pertes de production qu’elles n’avaient pas anticipées ?
Une maintenance non maîtrisée : un risque industriel sous-estimé
La réalité que nous constatons sur le terrain est sans appel. Une maintenance non structurée génère des impacts en cascade qui touchent l’ensemble de l’entreprise. Sur le plan opérationnel, les pannes et arrêts non planifiés se multiplient, le TRS (Taux de Rendement Synthétique) se dégrade et la planification de la production devient de plus en plus difficile. Sur le plan financier, les dépenses d’intervention de maintenance explosent : heures supplémentaires, pièces commandées en urgence à prix majoré, recours à une sous-traitance non-planifiée et sans contrat cadre. Mais ces dépenses ne représentent souvent que la partie visible de l’iceberg. Les véritables impacts économiques proviennent des conséquences des défaillances — pertes de production, rebuts, retards de livraison et insatisfaction client — dont le coût global dépasse fréquemment celui des interventions de maintenance elles-mêmes.
À cela s’ajoutent des risques majeurs en matière de sécurité et d’environnement. Des équipements mal entretenus et défaillants peuvent mettre en danger les équipes, provoquer des accidents graves et générer des incidents environnementaux. De plus, les activités de maintenance comptent parmi les plus accidentogènes du secteur industriel. Les interventions correctives réalisées dans l’urgence et dans des conditions dégradées, pour rétablir la production, augmentent significativement le niveau de risque pour les intervenants.
Le schéma est toujours le même : on répare, on redémarre, on oublie. On répare à nouveau. Les équipes maintenance sont épuisées, les techniciens passent plus de temps à courir après les pannes qu’à les prévenir. La maintenance devient alors un pompier permanent, et non un acteur de la performance.
Environ 70 % du budget maintenance consacré au curatif – des pannes récurrentes non analysées – aucun indicateur partagé avec la production – un historique de pannes non exploité – des décisions prises à l’intuition, jamais par les données.
Sortir de ce cercle commence par un changement de posture : passer du subi au piloté. Mais pour piloter, encore faut-il savoir mesurer. C’est précisément l’objet de la suite de cet article : deux indicateurs, souvent mal connus, qui disent à eux seuls l’essentiel de la performance de votre maintenance.
Passer du « faire » au « piloter » : l’enjeu du management de la maintenance
La première transformation à opérer est mentale. La maintenance n’est pas qu’un service technique : c’est un processus de management à part entière, qui doit être piloté avec les mêmes exigences de rigueur et d’anticipation que les processus de production ou de qualité.
Piloter la maintenance, c’est organiser la fonction autour de trois pôles complémentaires : l’analyse préventive (anticiper les défaillances avant qu’elles surviennent), l’analyse améliorative (identifier les causes racines et éviter la récurrence), et la réalisation maîtrisée des interventions (préparer, planifier, documenter). Une bonne pratique reconnue préconise de consacrer au moins deux tiers du temps de l’équipe maintenance au préventif et à l’amélioratif, et moins d’un tiers au correctif.
Cela implique de structurer la maintenance comme un processus, avec des données d’entrée (demandes d’intervention, alertes, historiques GMAO), des activités définies (prévention, correction, amélioration), des données de sortie mesurables (disponibilité, coûts, fiabilité), et surtout des indicateurs de pilotage suivis, analysés et communiqués. La maintenance s’inscrit alors dans le processus de création de valeur de l’entreprise : elle contribue directement au chiffre d’affaires en préservant la disponibilité des équipements, et réduit les charges opérationnelles en maîtrisant ses coûts.
Pourquoi remplacer le terme « service maintenance » par « processus maintenance » ne suffit-il pas ? Parce que la performance ne vient pas du changement de nom, mais du changement de posture : passer du subi au piloté.
MTBF et MTTR : les deux indicateurs qui disent tout
Parmi les indicateurs clés de la performance maintenance, deux méritent une attention particulière
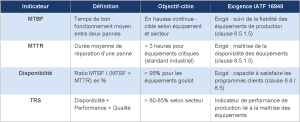
- MTBF : Mean Time Between Failures, ou Moyenne des Temps de Bon Fonctionnement
- MTTR : Mean Time To Repair, ou Moyenne des Temps Techniques de Réparation
Le MTBF (Mean Time Between Failures), ou Moyenne des Temps de Bon Fonctionnement, répond à une question simple :
C’est un indicateur de fiabilité. Plus il est élevé, plus l’équipement est stable et prévisible.
Pour l’améliorer, les actions portent notamment sur la qualité des composants, la maintenance préventive, l’analyse des causes racines et la standardisation des bonnes pratiques. Un MTBF en hausse signifie que les équipements se stabilisent ; un MTBF en baisse signale une dégradation ou une obsolescence à traiter.
Le MTTR (Mean Time To Repair), ou Moyenne des Temps Techniques de Réparation, répond à une autre question :
Il renseigne sur la maintenabilité et dépend notamment de la préparation des interventions, de l’accessibilité des équipements, de la disponibilité des pièces et de la formation des techniciens et de la qualité de la documentation technique. Une heure préparée peut économiser jusqu’à trois heures sur le terrain : la préparation n’est pas une perte de temps, c’est un investissement en disponibilité.
Ces deux indicateurs se combinent pour calculer la Disponibilité de l’équipement, selon la formule : D = MTBF / (MTBF + MTTR). Une disponibilité de 99% représente encore 3,65 jours d’arrêt par an ; une disponibilité de 99,9% tombe à moins de 9 heures. L’enjeu industriel est réel, et l’amélioration de ces deux leviers – réduire la fréquence des pannes ET réduire le temps de réparation – permet d’atteindre des niveaux de performance significatifs.
Le TRS – OEE : l’indicateur global que la maintenance fait bouger
Le TRS (Taux de Rendement Synthétique), son équivalent international étant l’OEE (Overall Equipment Effectiveness), est l’indicateur synthétique de référence pour mesurer l’efficacité réelle d’un équipement de production. Il répond à une question simple et redoutable : “De tout le temps disponible, quelle part a réellement été utilisée pour produire des pièces conformes, au rythme prévu ?”
Il se calcule selon la formule : TRS = Disponibilité x Performance x Qualité.
- Disponibilité = Temps de fonctionnement / Temps requis = MTBF / (MTBF + MTTR)
- Performance = Temps net / Temps de fonctionnement = (Temps de cycle théorique × Nombre de pièces produites) / Temps de fonctionnement
- Qualité = Temps utile / Temps net = Nombre de pièces conformes / Nombre total de pièces produites
Un TRS de 100% est un idéal théorique. Dans la pratique industrielle, un TRS inférieur à 65% signale une organisation en difficulté ; la classe mondiale se situe au-delà de 85%. Chaque point de TRS gagné représente de la capacité de production récupérée – sans investissement en nouvelles machines, sans embauche supplémentaire.
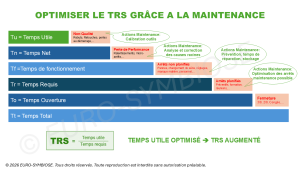
Comment la maintenance influence-t-elle chacune des trois composantes du TRS ?
Sur la Disponibilité : la maintenance préventive réduit la fréquence des pannes (amélioration du MTBF) ; la maintenance conditionnelle détecte les dérives avant qu’elles ne deviennent des arrêts ; la bonne préparation des interventions réduit la durée des réparations (amélioration du MTTR). Ce sont ces trois leviers combinés qui font progresser la Disponibilité, premier facteur du TRS.
Sur la Performance : la maintenance améliorative identifie et corrige les causes de ralentissement chronique et micro-arrêts – usures prématurées, jeux excessifs, vibrations, encrassements – qui ne déclenchent jamais de panne franche mais dégradent durablement la cadence réelle. Une machine qui tourne à 90% de sa vitesse nominale depuis des semaines “fonctionne”, mais elle consomme 10% de la Performance du TRS dans l’invisibilité.
Sur la Qualité : la maintenance des outillages, des gabarits de contrôle et des systèmes de mesure garantit que les paramètres process restent dans les tolérances définies. Un outil de coupe non remplacé à temps, un capteur métrologique non étalonné, un système de refroidissement déréglé : autant de causes de rebuts et de non-conformités silencieuses que la maintenance préventive et conditionnelle permet d’éviter.
Le TRS est donc bien plus qu’un indicateur de production : c’est le thermomètre de la santé globale du système de maintenance. Une organisation maintenance structurée, qui agit sur les trois leviers – fiabilité, maintenabilité et intégrité process – est capable d’améliorer simultanément les trois composantes du TRS. C’est ce qui en fait un indicateur partagé entre la maintenance et la production, et non un indicateur de production seul.
💡 Le pilotage par les indicateurs clés – MTBF, MTTR, Disponibilité, TRS – est l’un des modules phares de notre formation « Maintenance Industrielle – Fondamentaux et Pilotage », avec des exercices de calcul et d’interprétation sur cas réels.
Ce que les normes IATF 16949, EN 9100, AeroExcellence, ISO 45001, ISO 14001 et ISO 50001 exigent réellement de votre maintenance.
📞 Une question ? Nos équipes sont à votre écoute et votre service pour répondre à vos besoins :
- France : +33 (0)2 51 13 13 00 – service.clients@euro-symbiose.fr
- Maroc : +212 (0)6 91 00 06 46 – service.clients@euro-symbiose.ma
